접착심지 시험에서 온도·압력·시간을 정해도 프레스기 자체의 편차가 크면 같은 자재가 위치와 시간대에 따라 다르게 접착될 수 있습니다. 표시창의 설정값과 실제 벨트 표면 온도, 좌우 압력, 통과 시간을 분리해 확인해야 원단이나 심지 탓으로 오인하는 일을 줄일 수 있습니다. 양산 전 설비 상태를 수치와 위치별로 기록하면 들뜸, 기포와 접착 자국의 원인을 더 빠르게 좁힐 수 있습니다.
표시 온도와 실제 접착면 온도를 구분한다
설정 온도는 히터 제어 기준일 뿐 실제 원단과 심지가 받는 온도와 같지 않을 수 있습니다. 접촉식 온도계, 온도 라벨 또는 검증된 측정 시트를 사용해 예열 후 중앙과 좌우의 실제 온도를 비교합니다. 측정 도구의 허용 범위와 교정 날짜도 함께 기록해야 오래된 센서로 인한 오판을 피할 수 있습니다.
벨트 폭 전체의 온도 분포를 확인한다
프레스기 한가운데만 측정하면 가장자리 히터 열화나 공기 흐름 차이를 놓칠 수 있습니다. 동일한 크기의 시편을 좌·중·우와 입구·출구 방향에 배치해 온도와 접착 상태를 비교합니다. 특정 구역에서만 박리강도가 낮거나 광택이 생기면 자재 변경 전에 히터 존과 벨트 오염 상태를 먼저 점검합니다.
압력 균일성과 롤러 평행도를 점검한다
표시 압력이 정상이어도 롤러가 평행하지 않거나 패드가 마모되면 한쪽 접착제 도트가 충분히 눌리지 않을 수 있습니다. 압력 감지 필름이나 동일 두께 시편으로 폭 방향 접촉 흔적을 비교하고, 두꺼운 솔기나 겹침이 주변 압력을 빼앗는지도 확인합니다. 좌우 결과가 다르면 압력값을 높이기 전에 정렬과 마모를 먼저 조정합니다.
벨트 속도와 실제 통과 시간을 재확인한다
벨트 속도 표시가 같아도 장력, 미끄럼과 부하에 따라 가열 구간 체류 시간이 달라질 수 있습니다. 기준 길이를 표시한 시편으로 입구부터 출구까지 시간을 반복 측정하고 작업지시서의 초 단위 조건과 비교합니다. 작은 시편 시험과 넓은 패널 양산에서 부하가 달라지는 경우 각각 측정값을 남깁니다.
예열·연속 작업·재시작 조건을 나눠 본다
가동 직후, 점심시간 이후 재시작, 장시간 연속 작업에서는 열평형과 압력 상태가 달라질 수 있습니다. 첫 투입품, 안정화 후 시편, 연속 작업 말미 시편을 같은 위치에서 비교하면 시간대별 변화를 찾을 수 있습니다. 불안정 구간은 대기 시간이나 시험 시편 통과 절차로 관리하고 승인품 투입 시점을 명확히 정합니다.
설비별 기준 시편과 점검 이력을 운영한다
프레스기마다 열전달 특성이 다르므로 한 대에서 승인한 설정을 다른 설비에 그대로 복사하면 위험합니다. 설비 번호, 날짜, 작업자, 좌·중·우 온도, 압력 흔적, 속도와 접착 외관을 한 장에 기록합니다. Korea and Vietnam textile material supply network처럼 생산 거점이 나뉜 경우 같은 기준 시편과 기록 양식을 공유하면 fusible interlining supplier와의 원인 분석도 빨라집니다.
실무 체크리스트
- 예열 완료 후 표시 온도와 실제 접착면 온도를 비교한다.
- 벨트 좌·중·우에서 온도와 접착 상태를 같은 시편으로 확인한다.
- 압력 흔적과 롤러 평행도, 벨트·패드 마모를 기록한다.
- 표시 속도와 실제 통과 시간을 소형·대형 시편으로 재측정한다.
- 가동 초기·안정화 후·연속 작업 말미의 기준 시편을 보관한다.
관련 제품 및 상담
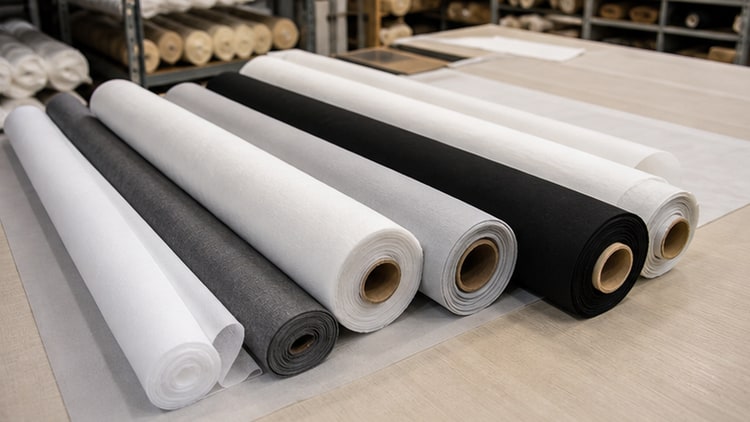
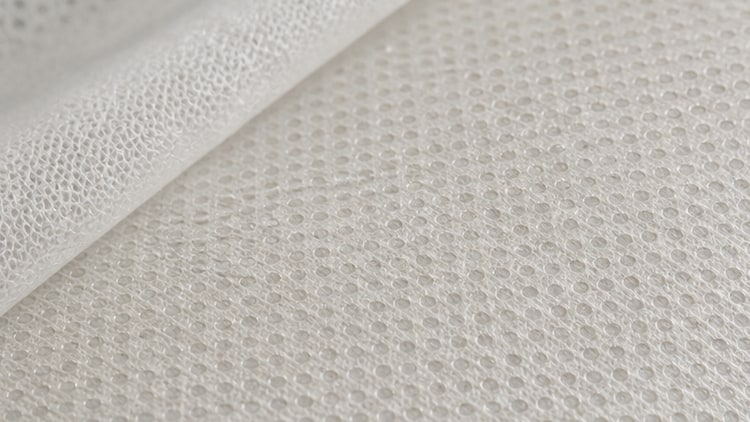
설비 편차 점검은 접착심지 후보를 같은 조건으로 비교할 때 특히 중요합니다. 구조별 차이는 직물심지와 부직포 심지를 실제 겉감에 접착해 확인해 주세요. 프레스 모델, 겉감 혼용률, 목표 세탁 조건과 측정 기록은 상담문의로 공유할 수 있습니다.
FAQ
프레스기 표시 온도가 맞으면 별도 측정이 필요 없나요?
필요합니다. 표시값은 제어 센서 위치의 값이므로 벨트 폭과 실제 접착면의 온도 분포를 모두 보여주지 않습니다. 정기적으로 좌·중·우 실측값을 비교해야 합니다.
접착 불량이 한쪽에서만 생기면 온도를 높여야 하나요?
바로 높이지 않는 것이 좋습니다. 한쪽 히터, 압력 불균일, 롤러 정렬과 벨트 오염을 먼저 확인해야 정상 구역의 과열과 광택을 막을 수 있습니다.